Hidráulica INDUSTRIAL
VERIFICADO POR INGENIERÍA GLOBALMINER
6 MIN DE LECTURA TÉCNICA
Bombas Hidráulicas: Cómo Detectar Fugas y Cavitación
Metodologías clave para diagnosticar bombas de pistones axiales antes de fallas catastróficas en obra. Guía práctica con parámetros de tolerancia en drenaje de carcasa (Case Drain) y protocolo de inspección.

Publicado el 14 de agosto, 2026
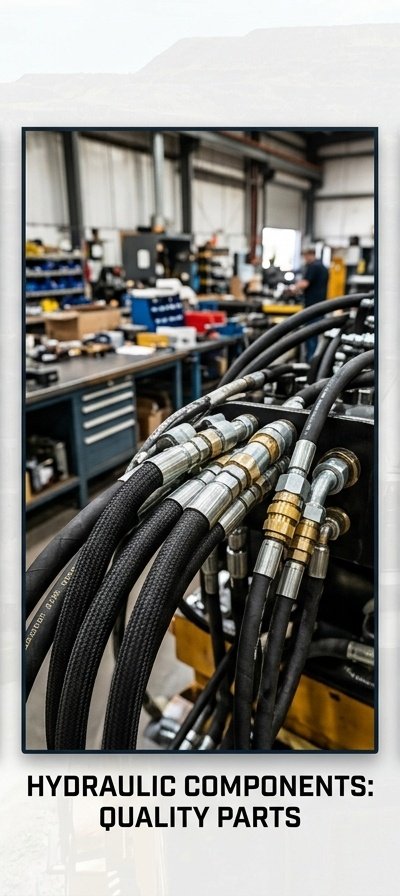
DESPIECE E INSPECCIÓN: Inspección técnica y componentes certificados para Bombas Hidráulicas: Cómo Detectar Fugas y Cavitación.
Puntos Clave de este Protocolo de Diagnóstico
- Diferenciación inmediata entre cavitación por vacío restringido y aireación por falla de sellos en succión.
- Procedimiento paso a paso para la medición de flujo de fuga en carcasa (Case Drain Test) bajo presión de trabajo.
- Límites de tolerancia de caudal de fuga: criterios exactos para rectificación vs. cambio de unidad completa.
- Protocolo preventivo de purga y llenado de carcasa previa para evitar daños catastróficos por arranque en seco.
1. ¿Qué es la Cavitación y por qué Destruye las Bombas de Pistones?
En sistemas hidráulicos de alta presión (300 a 380 bar) como los que operan en excavadoras mineras Caterpillar®, Komatsu® y Hitachi®, la cavitación representa una de las principales causas de avería no planificada. Ocurre cuando la presión estática en la línea de succión cae por debajo de la presión de vapor del aceite hidráulico, provocando la formación súbita de burbujas de vapor gaseoso.
Al entrar estas cavidades en la zona de alta presión del bloque de cilindros (barrilete), las microburbujas colapsan violentamente. Este colapso genera micro-chorros de líquido a velocidades sónicas y picos localizados de presión que superan los 10,000 bar, arrancando partículas microscópicas de metal en la placa oscilante (swash plate), patines de pistón y placa de válvulas.
Riesgo Crítico de Contaminación Cruzada
Operar una bomba en cavitación por más de 12 horas continuas libera miles de esquirlas metálicas de bronce y acero templado. Si no se detecta a tiempo, esta limalla viaja directamente hacia el banco de válvulas principal y los sellos de los cilindros, multiplicando el costo de reparación por cuatro.
Operar una bomba en cavitación por más de 12 horas continuas libera miles de esquirlas metálicas de bronce y acero templado. Si no se detecta a tiempo, esta limalla viaja directamente hacia el banco de válvulas principal y los sellos de los cilindros, multiplicando el costo de reparación por cuatro.
2. Prueba de Flujo en Drenaje de Carcasa (Case Drain Flow Test)
El método más confiable y no invasivo para evaluar el desgaste interno de una bomba de pistones axiales en terreno es la medición de fuga por la línea de drenaje de carcasa. Todos los pistones y la placa de distribución requieren una película de lubricación forzada hidrostática que drena hacia la carcasa; cuando las holguras mecánicas aumentan por desgaste abrasivo o cavitación, la fuga interna se dispara y el implemento pierde velocidad y fuerza.
Procedimiento de Medición en Faena:
- Calentamiento: Opere la máquina hasta alcanzar la temperatura normal de trabajo (aceite hidráulico entre 55°C y 65°C).
- Aislamiento de la Línea: Desconecte la manguera de drenaje de la carcasa en la salida de la bomba y conéctela a un medidor de caudal o a un depósito graduado limpio. Coloque un tapón de seguridad en el puerto del tanque.
- Presurización al Límite: Accione el cilindro de levante o penetración hasta el fin de carrera para activar el alivio de presión principal (aprox. 350 bar) durante exactamente 30 segundos.
- Cálculo de Caudal: Mida el volumen recolectado en litros y conviértalo a L/min.
✓ Óptimo
< 3% – 5%
Del caudal nominal total. Bomba en excelente estado.
⚡ Monitoreo
6% – 8%
Desgaste moderado. Planificar cambio de conjunto rotativo.
❌ Falla Inminente
> 10%
Fuga interna crítica. Detener equipo y sustituir unidad.
3. Matriz de Diagnóstico Rápido de Fallas Hidráulicas
Utilice esta tabla comparativa para correlacionar síntomas acústicos, visuales y térmicos con la acción correctiva correspondiente en su taller o frente de faena:
| Síntoma en Máquina | Causa Probable | Prueba de Campo | Solución Recomendada GlobalMiner |
|---|---|---|---|
| Ruido metálico áspero (similar a grava triturada) que aumenta bajo carga | Cavitación por filtro de succión colmatado o aceite de viscosidad inadecuada | Manómetro de vacío en succión (vacío no debe exceder -0.2 bar o -6 inHg) | Cambio inmediato de filtros de succión y revisión de respiradero presurizado de tanque. |
| Pérdida paulatina de fuerza y velocidad al calentarse el aceite | Fuga interna excesiva por rayado de placa de válvulas y patines de pistón | Prueba de Case Drain a 60°C comparada con especificación OEM | Reemplazo de conjunto rotativo o unidad completa de bomba con despacho en 24h. |
| Aceite lechoso y espumoso visible en la mirilla del depósito | Aireación: entrada de aire falso por retén de eje principal desgastado o bridas flojas | Inspección de retenes de eje y presurización de línea de aspiración | Instalación de kit de sellos y retenes vitón de alta temperatura. |
| Temperatura anormal en la carcasa (> 85°C) con aceite en 60°C | Recirculación interna masiva de fluido por holgura excesiva de pistones | Termografía infrarroja comparativa entre puerto de entrada, salida y carcasa | Flushing total del circuito hidráulico y sustitución de bomba por unidad OEM garantizada. |
4. Cuándo Rectificar vs. Cuándo Sustituir la Bomba Completa
En operaciones de minería de oro, carbón y canteras, una hora de excavadora detenida representa pérdidas superiores a $1,500,000 COP por hora. Intentar rectificar componentes cuando el bloque de cilindros o la carcasa presentan fatiga térmica suele traducirse en segundas fallas antes de las 500 horas de servicio.
Si la carcasa presenta decoloración azulada por sobrecalentamiento o si las estrías del eje principal registran desgaste mayor al 15%, la mejor decisión financiera y operativa es instalar una bomba hidráulica completa nueva con especificación OEM certificada, asegurando una garantía directa de fábrica de 12 meses y despacho inmediato desde bodega central.
¿Equipo Inoperativo o Falla Mecánica en Faena?
Nuestros ingenieros en bodega central despachan bombas principales, mandos finales, rodillos y componentes de tren de rodaje en 24 horas a cualquier proyecto minero del país.
GLOBALMINER OFRECE:
Despacho 24H
Envíos a todo el país
Garantía OEM
12 meses certificados
Devolución Fácil
Cambio garantizado
+10,000 Refs
Stock permanente
Deje una Consulta Técnica sobre este Artículo